


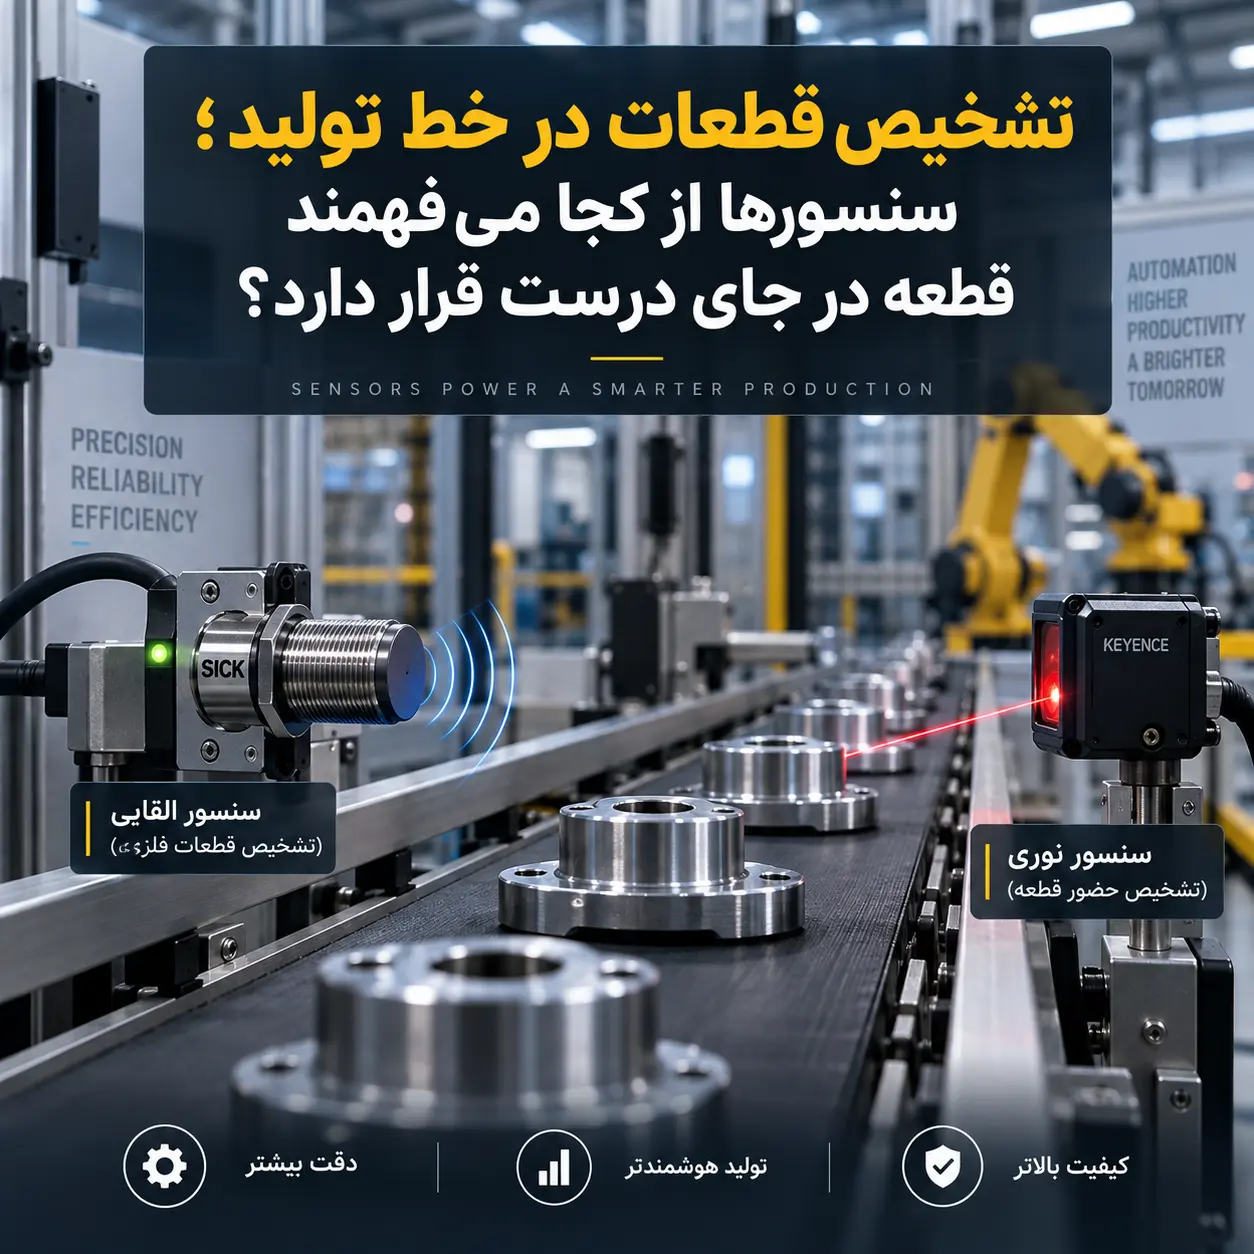
در یک خط تولید سریع، فقط حرکت کردن محصول روی نوار نقاله کافی نیست. دستگاه باید بداند قطعه به ایستگاه موردنظر رسیده یا نه، در موقعیت صحیح قرار گرفته است یا خیر و چه زمانی باید مرحله بعدی تولید آغاز شود. انجام بسیاری از این تصمیمها به کمک سنسورها امکانپذیر میشود.
تشخیص قطعات در خط تولید یکی از مهمترین وظایف سیستمهای حسگر صنعتی است. اگر حضور یک قطعه بهدرستی تشخیص داده نشود، ممکن است دستگاه عملیات بعدی را در زمان نامناسب انجام دهد، محصول ناقص تولید شود یا حتی کل فرآیند برای بررسی خطا متوقف شود.
اما همه قطعات را نمیتوان با یک روش یکسان تشخیص داد. جنس قطعه، فاصله آن از سنسور، سرعت حرکت، فضای نصب و شرایط محیطی مشخص میکنند که چه نوع سنسوری انتخاب شود. مدلهایی مانند BES 516-300-S162-S4-D، BES 516-300-S135-S4-D، SJ3.5-SN، NBB20-U1-UU و WF2-40B410 نمونههایی هستند که هرکدام برای شرایط مشخصی میتوانند در سیستم تشخیص مورد استفاده قرار گیرند.
چرا تشخیص درست قطعه در خط تولید اهمیت دارد؟
تصور کنید یک قطعه فلزی روی نوار نقاله به سمت دستگاه مونتاژ حرکت میکند. دستگاه مونتاژ باید دقیقاً زمانی فعال شود که قطعه در محل تعیینشده قرار گرفته باشد. اگر فرمان چند لحظه زودتر یا دیرتر صادر شود، فرآیند مونتاژ میتواند با خطا روبهرو شود.
به همین دلیل تشخیص قطعات در خط تولید فقط به معنی فهمیدن «وجود یا عدم وجود» یک جسم نیست. در بسیاری از خطوط تولید، اطلاعات سنسور برای تعیین موقعیت، شمارش قطعات، بررسی عبور محصول، کنترل ترتیب مراحل و هماهنگ کردن بخشهای مختلف ماشین استفاده میشود.
هرچه سرعت خط بیشتر شود، اهمیت تشخیص سریع و پایدار نیز افزایش پیدا میکند. سنسوری که در یک ماشین کمسرعت بهخوبی کار میکند، الزاماً برای خطی که صدها قطعه را در مدت کوتاهی جابهجا میکند انتخاب مناسبی نیست.
سنسور از کجا میفهمد یک قطعه وارد محدوده شده است؟
روش تشخیص به نوع سنسور بستگی دارد. در سنسورهای القایی، حضور اجسام فلزی بدون نیاز به تماس مکانیکی تشخیص داده میشود. به همین دلیل این سنسورها در ماشینآلات، خطوط مونتاژ و تجهیزات صنعتی که قطعات فلزی در آنها حرکت میکنند بسیار کاربردی هستند.
در مقابل، برخی کاربردها به سنسورهای نوری نیاز دارند. در این روش میتوان عبور جسم، لبه محصول، لیبل یا قطعات کوچک را با استفاده از تغییر وضعیت نور تشخیص داد.
انتخاب بین این فناوریها یکی از مهمترین مراحل طراحی سیستم تشخیص قطعات در خط تولید است. جنس جسم و نحوه عبور آن باید قبل از انتخاب سنسور مشخص شود؛ نه اینکه ابتدا یک سنسور خریداری شود و بعد تلاش کنیم آن را با خط تولید سازگار کنیم.
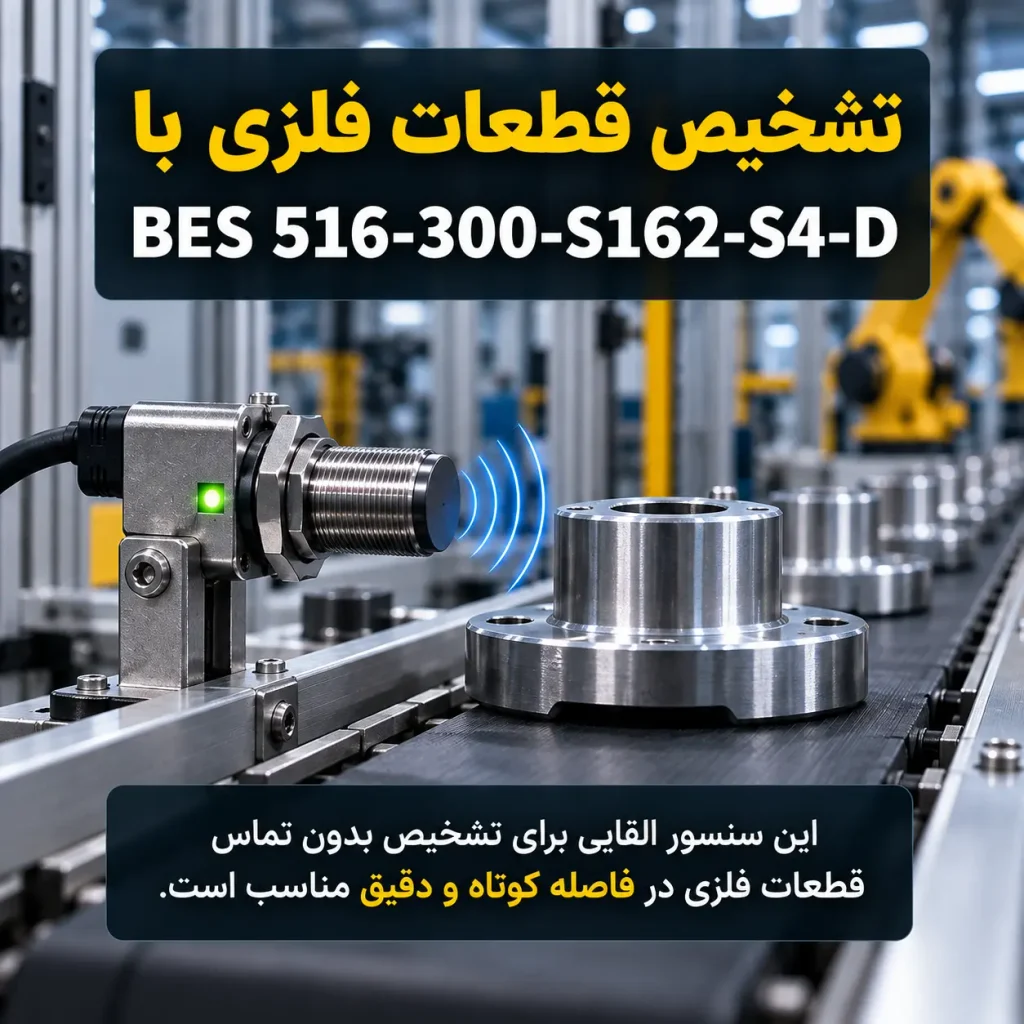
تشخیص قطعات فلزی با BES 516-300-S162-S4-D
مدل BES 516-300-S162-S4-D یک سنسور القایی مقاوم در برابر فشار از Balluff است. این مدل برای نصب Flush طراحی شده و فاصله نامی تشخیص آن ۱.۵ میلیمتر است. بدنه فولادی ضدزنگ و ساختار صنعتی آن باعث شده برای محیطهایی که سنسور باید در شرایط سختتری کار کند مناسب باشد.
در سیستم تشخیص قطعات در خط تولید، استفاده از چنین سنسوری زمانی منطقی است که هدف، شناسایی یک قطعه فلزی در فاصله کوتاه و مشخص باشد.
بهعنوان مثال میتوان حضور یک قطعه فلزی در محل نهایی حرکت، قرار گرفتن مکانیزم در موقعیت مشخص یا رسیدن بخشی از دستگاه به نقطه تعریفشده را کنترل کرد.
نکته مهم این است که هنگام استفاده از BES 516-300-S162-S4-D محل نصب سنسور باید با دقت تعیین شود؛ زیرا فاصله میان جسم و سطح سنسور مستقیماً روی قابلیت تشخیص تأثیر میگذارد.
BES 516-300-S135-S4-D برای محیطهای صنعتی سخت
مدل BES 516-300-S135-S4-D نیز از خانواده سنسورهای القایی مقاوم در برابر فشار Balluff است. این مدل نیز ساختار M12، نصب Flush و فاصله تشخیص نامی ۱.۵ میلیمتر دارد. Balluff برای آن بدنه فولادی ضدزنگ و درجه حفاظت IP68 را اعلام کرده است.
وجود دو مدل BES 516-300-S135-S4-D و BES 516-300-S162-S4-D در یک پروژه به این معنی نیست که هر دو الزاماً برای یک نقطه مناسب هستند. انتخاب نهایی باید بر اساس شرایط نصب، ساختار ماشین و مشخصات فنی موردنیاز انجام شود.
در واقع یکی از اشتباهات رایج در تشخیص قطعات در خط تولید این است که تنها به عبارت «سنسور القایی» توجه شود، در حالی که ابعاد بدنه، فاصله تشخیص، نوع خروجی، نحوه اتصال و شرایط محیطی نیز در انتخاب نهایی اهمیت دارند.
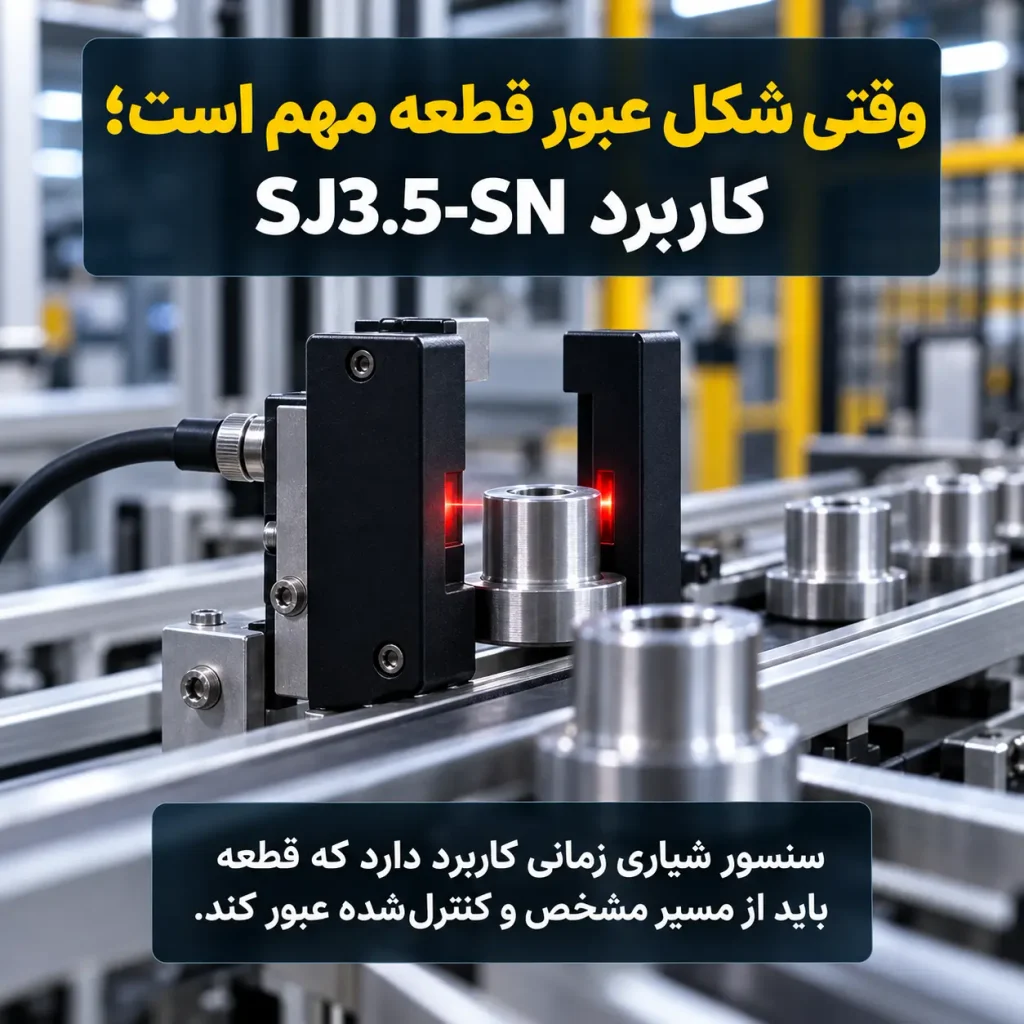
وقتی شکل عبور قطعه مهم است؛ کاربرد SJ3.5-SN
همه سنسورهای القایی به شکل استوانهای نیستند. SJ3.5-SN از Pepperl+Fuchs یک سنسور القایی شیاری است که عرض شیار آن ۳.۵ میلیمتر اعلام شده و برای تشخیص اهداف فلزی آهنی در ساختار شیار طراحی شده است.
طراحی شیاری در بعضی ماشینآلات یک مزیت مهم دارد؛ زیرا بهجای نزدیک شدن جسم به نوک یک سنسور استوانهای، بخش موردنظر از میان فضای مشخصی عبور میکند.
در چنین کاربردهایی، SJ3.5-SN میتواند برای تشخیص موقعیت یا عبور بخشی از مکانیزم استفاده شود. این روش بهخصوص زمانی اهمیت پیدا میکند که مسیر حرکت از قبل مشخص است و طراح ماشین میخواهد نقطه تشخیص کاملاً کنترلشده باشد.
در نتیجه، برای تشخیص قطعات در خط تولید نباید فقط نوع ماده موردنظر را بررسی کرد؛ شکل حرکت قطعه نسبت به سنسور نیز میتواند تعیین کند که سنسور استوانهای، شیاری یا فناوری دیگری مناسبتر است.
NBB20-U1-UU برای تشخیص فلز از فاصله بیشتر
در برخی قسمتهای ماشین امکان نزدیک کردن سنسور به قطعه وجود ندارد. اینجاست که فاصله تشخیص اهمیت بیشتری پیدا میکند.
NBB20-U1-UU از Pepperl+Fuchs یک سنسور القایی با فاصله عملکرد نامی ۲۰ میلیمتر است. این مدل دارای سر سنسور قابل چرخش بوده و امکان انتخاب عملکرد NO یا NC نیز دارد.
این ویژگیها باعث میشوند NBB20-U1-UU در پروژههایی که فضای نصب با سنسورهای کوچک متفاوت است، گزینه قابل بررسی باشد.
در طراحی سیستم تشخیص قطعات در خط تولید همیشه بهتر نیست سنسوری با بیشترین فاصله تشخیص انتخاب شود. فاصله باید متناسب با کاربرد باشد. فاصله بیش از حد موردنیاز میتواند باعث شود اجسام دیگری که در محدوده قرار گرفتهاند نیز روی فرآیند تشخیص اثر بگذارند.
هدف، ایجاد بزرگترین محدوده تشخیص نیست؛ هدف ایجاد یک محدوده قابل پیشبینی و مطمئن است.
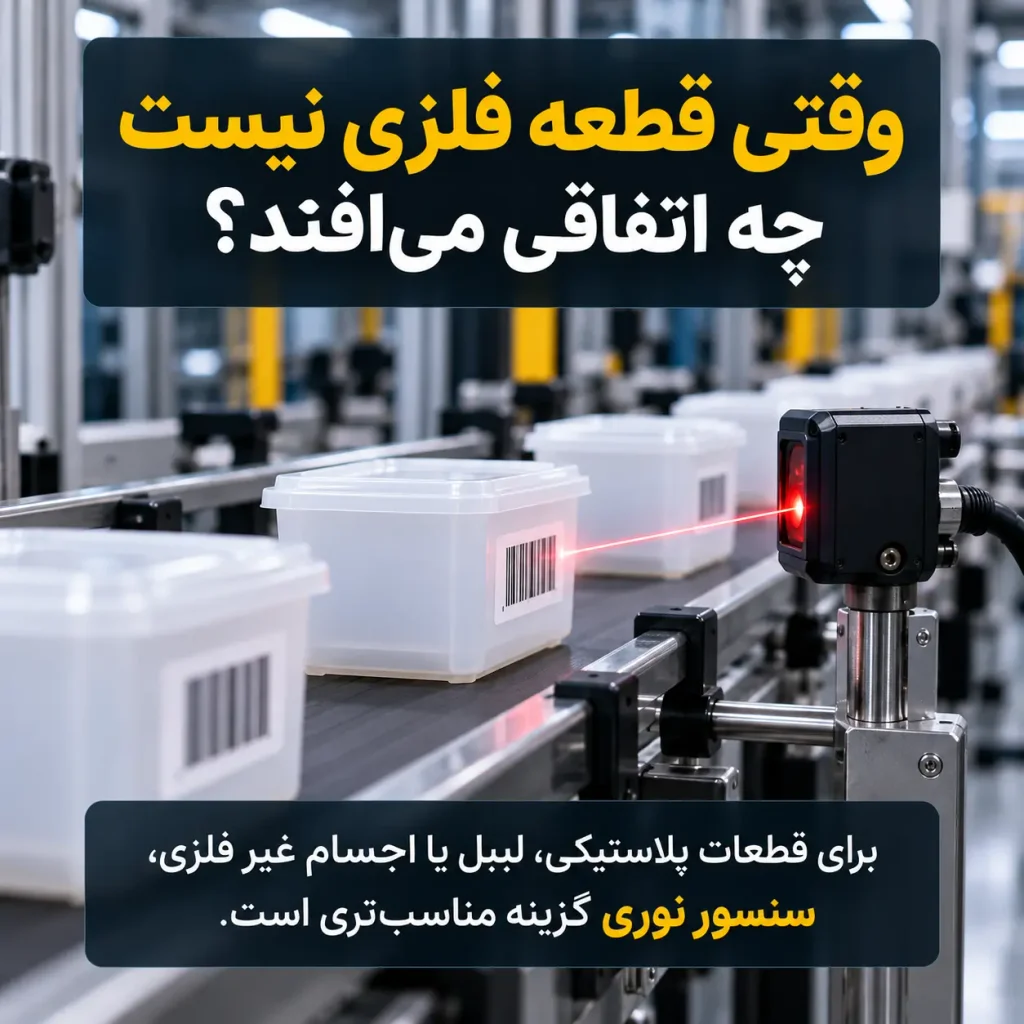
وقتی قطعه فلزی نیست چه اتفاقی میافتد؟
سنسور القای
برای تشخیص فلز بسیار مناسب است، اما بسیاری از خطوط تولید با کاغذ، لیبل، فیلم بستهبندی، قطعات پلاستیکی یا محصولات غیر فلزی کار میکنند. در این شرایط باید سراغ فناوری دیگری رفت.
یکی از راهکارها استفاده از سنسور نوری است. سنسور نوری میتواند بر اساس قطع شدن یا تغییر وضعیت نور، وجود جسم را تشخیص دهد.
به همین دلیل یک سیستم کامل تشخیص قطعات در خط تولید ممکن است چند فناوری مختلف داشته باشد. در یک قسمت سنسور القایی وضعیت یک قطعه فلزی را کنترل کند و چند متر جلوتر، یک سنسور نوری عبور محصول یا لیبل را تشخیص دهد.
تشخیص اجسام کوچک با WF2-40B410
WF2-40B410 از SICK یک سنسور فورک نوری است. طبق دیتاشیت SICK، عرض فورک این مدل ۲ میلیمتر است، از LED مادون قرمز استفاده میکند و قابلیت تشخیص لیبل نیز برای آن در نظر گرفته شده است. حداقل جسم قابل تشخیص در مشخصات این مدل ۰.۲ میلیمتر ذکر شده است.
ساختار فورک یک مزیت مهم دارد: فرستنده و گیرنده در دو طرف یک بدنه قرار گرفتهاند و جسم از فضای بین آنها عبور میکند. بنابراین مسیر تشخیص از قبل مشخص است.
در کاربردهایی مانند تشخیص لبه، عبور قطعات کوچک یا بررسی لیبل، WF2-40B410 میتواند نسبت به یک سنسور عمومی انتخاب تخصصیتری باشد.
این موضوع نشان میدهد که در تشخیص قطعات در خط تولید فقط فاصله سنسور تا جسم مطرح نیست. اندازه جسم، سرعت عبور و دقت موردنیاز نیز باید بررسی شوند.
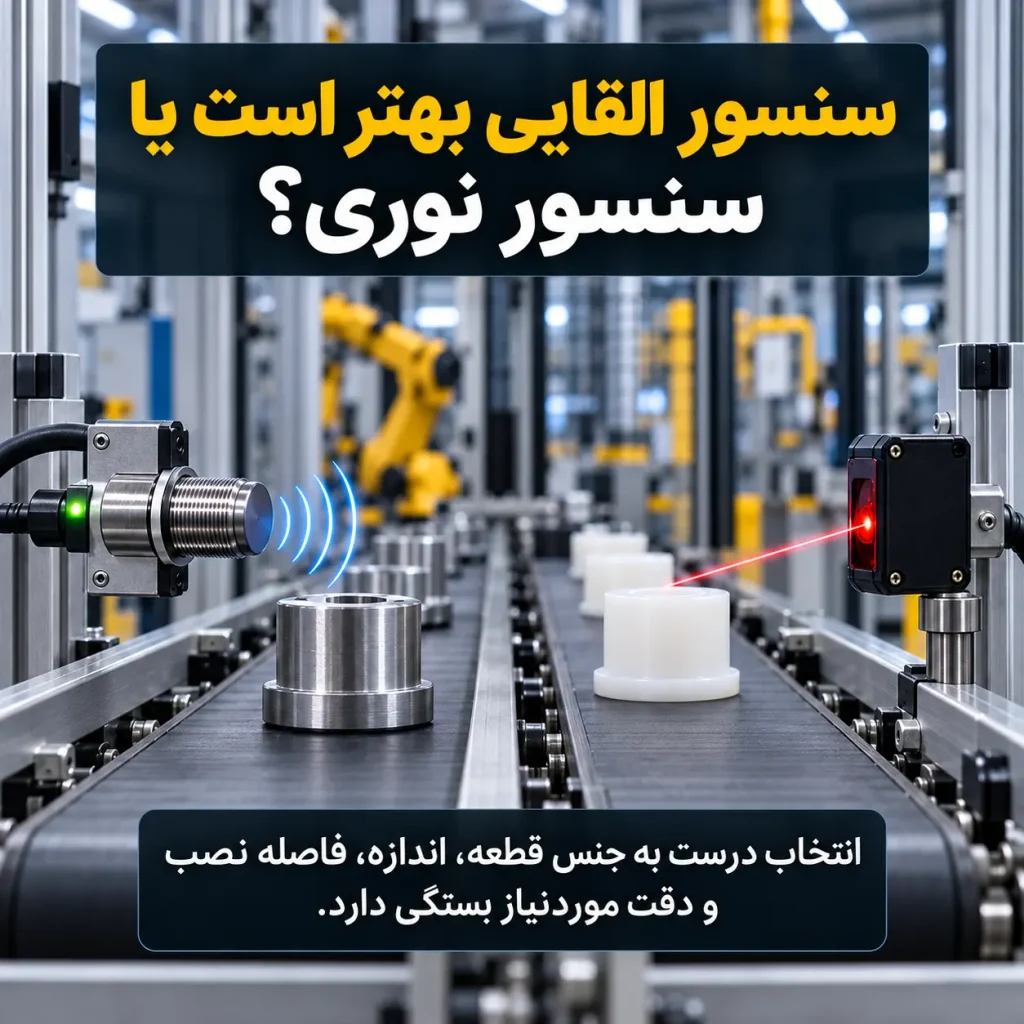
سنسور القایی بهتر است یا سنسور نوری؟
پاسخ این سؤال به چیزی که قرار است تشخیص داده شود بستگی دارد.
اگر هدف، تشخیص بدون تماس یک قطعه فلزی باشد، سنسور القایی معمولاً یکی از اولین فناوریهایی است که بررسی میشود. مدلهایی مانند BES 516-300-S162-S4-D، BES 516-300-S135-S4-D، SJ3.5-SN و NBB20-U1-UU هرکدام با ساختار و محدوده کاری متفاوت برای چنین کاربردهایی طراحی شدهاند.
اما اگر جسم غیر فلزی باشد یا نیاز به تشخیص لیبل و اجسام بسیار کوچک وجود داشته باشد، فناوری نوری میتواند مناسبتر باشد. WF2-40B410 نمونهای از سنسورهای فورک نوری است که برای تشخیص دقیق جسم در فضای بین دو بازوی سنسور طراحی شده است.
پس سؤال درست این نیست که «کدام سنسور بهتر است؟»؛ سؤال درست این است که کدام سنسور برای این نقطه از خط تولید مناسبتر است؟
قبل از انتخاب سنسور چه چیزهایی باید بررسی شود؟
در طراحی سیستم تشخیص قطعات در خط تولید ابتدا باید مشخص شود سنسور دقیقاً چه چیزی را تشخیص میدهد. جنس قطعه، اندازه آن، فاصله قابل نصب، سرعت حرکت و شرایط محیطی از عوامل اصلی تصمیمگیری هستند.
بعد از آن باید محل نصب بررسی شود. گاهی یک سنسور از نظر مشخصات فنی مناسب است، اما فضای کافی برای نصب آن وجود ندارد. در نقطهای دیگر ممکن است لرزش، آلودگی، رطوبت یا فشار بالا انتخاب سنسور را محدود کند.
نوع خروجی سنسور نیز باید با سیستم کنترل ماشین هماهنگ باشد. بنابراین انتخاب فقط از روی فاصله تشخیص یا ظاهر سنسور روش مناسبی نیست.
یک اشتباه کوچک در نصب میتواند کل تشخیص را بیاعتماد کند
حتی بهترین سنسور نیز اگر در محل اشتباه نصب شود، نتیجه خوبی نمیدهد.
اگر فاصله جسم از محدوده قابل تشخیص خارج شود، قطعه با مسیر متغیر حرکت کند یا سنسور در محلی قرار بگیرد که اجسام جانبی وارد محدوده آن شوند، سیگنالهای اشتباه ایجاد میشوند.
در سنسورهای نوری نیز آلودگی مسیر اپتیکی یا تغییر وضعیت جسم میتواند روی تشخیص اثر بگذارد. به همین دلیل بعد از نصب باید عملکرد سنسور در شرایط واقعی خط، نه فقط هنگام توقف ماشین، آزمایش شود.
آزمون نهایی باید زمانی انجام شود که محصولات با سرعت واقعی حرکت میکنند. هدف از تشخیص قطعات در خط تولید این است که سیستم در طول ساعتها کار مداوم، قابل پیشبینی باقی بماند.
تشخیص قطعه، شروع یک تصمیم است نه پایان آن
سنسور فقط اعلام میکند که یک وضعیت اتفاق افتاده است. ارزش واقعی اطلاعات زمانی مشخص میشود که سیستم کنترل از این سیگنال برای تصمیمگیری استفاده کند.
رسیدن قطعه میتواند فرمان شروع عملیات بعدی را صادر کند. عدم حضور قطعه میتواند مانع حرکت مکانیزم شود. عبور محصول میتواند شمارنده را افزایش دهد و تشخیص یک موقعیت خاص میتواند اجازه ادامه سیکل ماشین را صادر کند.
به همین دلیل تشخیص قطعات در خط تولید یکی از پایههای هماهنگی بین بخشهای مختلف ماشینآلات اتوماتیک است.
خرید سنسور برای تشخیص قطعات از کنترل سنسور
برای اجرای دقیق تشخیص قطعات در خط تولید، انتخاب سنسور مناسب اهمیت زیادی دارد. فروشگاه کنترل سنسور مجموعهای از سنسورهای صنعتی از برندهای معتبر را برای کاربردهای مختلف مانند تشخیص حضور قطعه، کنترل موقعیت، شمارش محصولات و تشخیص عبور اجسام ارائه میکند.
در کنترل سنسور میتوانید مدلهایی مانند BES 516-300-S16۲-S4-D، BES 516-300-S135-S4-D، SJ3.5-SN، NBB20-U1-UU و WF2-40B410 را بررسی و با توجه به نیاز خط تولید خود انتخاب کنید.
اگر برای انتخاب سنسور مناسب بین مدلهای مختلف تردید دارید، بررسی نوع قطعه، فاصله تشخیص، شرایط نصب و نوع خروجی میتواند به انتخاب دقیقتر کمک کند. کنترل سنسور با تمرکز بر فروش سنسورها و تجهیزات اندازهگیری صنعتی، امکان بررسی و خرید محصولات موردنیاز برای انواع خطوط تولید و ماشینآلات صنعتی را فراهم کرده است.
جمعبندی
تشخیص قطعات در خط تولید در ظاهر فرآیندی ساده به نظر میرسد؛ یک قطعه میرسد و سنسور آن را تشخیص میدهد. اما در عمل، انتخاب فناوری اشتباه یا نصب نامناسب میتواند باعث خطاهای مداوم در تولید شود.
مدلهایی مانند BES 516-300-S162-S4-D و BES 516-300-S135-S4-D برای تشخیص القایی در شرایط صنعتی سخت طراحی شدهاند، SJ3.5-SN ساختار شیاری متفاوتی ارائه میکند، NBB20-U1-UU امکان تشخیص القایی از فاصله بیشتری را فراهم میکند و WF2-40B410 برای تشخیص نوری دقیق در ساختار فورک طراحی شده است.
در نهایت، انتخاب درست زمانی انجام میشود که ابتدا نوع قطعه، مسیر حرکت، فاصله، سرعت و شرایط محیطی شناخته شوند و بعد سنسور مناسب انتخاب شود. چنین رویکردی باعث میشود تشخیص قطعات در خط تولید به بخش قابل اعتماد فرآیند تبدیل شود، نه منبعی برای خطا و توقفهای مکرر.


دیدگاهتان را بنویسید